

|


- 起订量 (千克)价格
- 25-100¥27 /千克
- ≥100¥26 /千克
- 英文名称:PBT
- 品牌:Ultradur
- 型号:25KG包
- 货号:1
- 发布日期: 2026-10-27
- 更新日期: 2026-10-27
| 品牌 | Ultradur |
| 货号 | 1 |
| 用途 | 配件 |
| 牌号 | LUX B 4300 G6 |
| 型号 | LUX B 4300 G6 |
| 品名 | PBT |
| 包装规格 | 25KG包 |
| 外形尺寸 | 25kg |
| 厂家 | 巴斯夫 |
| 是否进口 | 是 |
PBT流动性优异 Ultradur LUX B 4300 G6
-
Ultradur LUX B 4300 G4是德国巴斯夫推出的一款20%玻璃纤维增强的PBT注塑级工程塑料,核心优势是在800-1100nm激光波长范围内具备极高透射率,专为激光透射焊接场景优化设计。
�� 基础核心信息
- 材料类型:聚对苯二甲酸丁二醇酯(PBT),半结晶型饱和聚酯,ISO 1043标准代号为PBT-GF20
- 增强体系:20%玻璃纤维填充,兼顾刚性与低浮纤外观表现
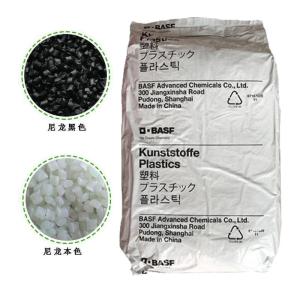
- 产品形态:标准颗粒状,常规25公斤密封袋包装,也可提供1000kg大袋规格
- 可选配色:本色、黑色15092两种基础配色,同时支持BMBcert可持续平衡版本
✨ 核心性能特点
- 激光焊接专属优势:激光光束散射和扩展程度远低于普通PBT,在900-1100nm常用焊接波长下透光率大幅提升,焊接工艺窗口宽、循环周期短,能实现无颗粒无振动的高精度密封连接
- 机械性能优异:拉伸模量7300MPa,弯曲模量6800MPa,弯曲应力195MPa,23℃简支梁缺口冲击强度8kJ/m²,在高刚性基础上保留足够抗冲击能力
- 尺寸稳定性佳:模塑收缩率平行方向0.5%、垂直方向1.1%,高温环境下仍能保持精密尺寸,适配高精度元件生产需求
- 热性能表现突出:热变形温度(HDT-A,1.8MPa)达198-205℃,熔融温度223℃,熔体在280℃以下热稳定性良好,不会发生分子降解或有害气体释放
- 外观与加工优化:LUX特殊配方有效抑制玻纤外露,成型件皮纹表面光洁度高,可减少喷涂前打磨工序;MVR(250℃/2.16kg)为12-22cm³/10min,流动性优异,适合薄壁复杂结构件注塑
- 附加特性:绝缘性能优异,CTI值高,具备抗UV耐候性,对冷却液、燃油、弱酸碱有良好耐受性,符合RoHS环保标准
Ultradur B 6550
PBT
粘度,高
型材;棒材
Ultradur B 6550 FC
PBT
食品接触的合规性
非特定食品应用
Ultradur B 6550 L
PBT
粘度,高
型材;棒材
Ultradur B 6550 LN
PBT
粘度,高
型材;棒材
Ultradur B 6550 LN FC
PBT
粘度,高;食品接触的合规性
型材;棒材;非特定食品应用
Ultradur LUX B 4300 G4
PBT
可激光焊接
Ultradur LUX B 4300 G6
PBT
可激光焊接
Ultradur LUX B 4520
PBT
可激光焊接
- 激光焊接专属优势:激光光束散射和扩展程度远低于普通PBT,在900-1100nm常用焊接波长下透光率大幅提升,焊接工艺窗口宽、循环周期短,能实现无颗粒无振动的高精度密封连接
- 机械性能优异:拉伸模量7300MPa,弯曲模量6800MPa,弯曲应力195MPa,23℃简支梁缺口冲击强度8kJ/m²,在高刚性基础上保留足够抗冲击能力
- 尺寸稳定性佳:模塑收缩率平行方向0.5%、垂直方向1.1%,高温环境下仍能保持精密尺寸,适配高精度元件生产需求
- 热性能表现突出:热变形温度(HDT-A,1.8MPa)达198-205℃,熔融温度223℃,熔体在280℃以下热稳定性良好,不会发生分子降解或有害气体释放
- 外观与加工优化:LUX特殊配方有效抑制玻纤外露,成型件皮纹表面光洁度高,可减少喷涂前打磨工序;MVR(250℃/2.16kg)为12-22cm³/10min,流动性优异,适合薄壁复杂结构件注塑
- 附加特性:绝缘性能优异,CTI值高,具备抗UV耐候性,对冷却液、燃油、弱酸碱有良好耐受性,符合RoHS环保标准
��️ 注塑加工关键参数
- 预干燥要求:120℃环境下干燥4小时,确保含水率低于0.04%,避免成型后出现银丝、气泡缺陷
- 料筒温度区间:250~275℃,温度超过290℃后材料会开始分解,释放一氧化碳、四氢呋喃等物质
- 模具温度控制:60~80℃,建议使用抛光模具, 化发挥材料高光低浮纤的外观优势
�� 典型应用领域
- 汽车工程:电机控制器外壳、电池管理系统部件、车灯支架、车门把手、传感器支架等需要激光密封的结构件
- 电子电器:高压连接器、接插件、线圈骨架、开关底座等对绝缘和尺寸精度要求高的元件
- 其他场景:精密仪器外壳、OA设备齿轮、加热类家电内部组件等兼顾刚性与外观的部件

-
2026-03-04
LCP LAPEROS A130现货,稳定供应
LCP LAPEROS A130现货,稳定供应 实时库存,原装速发 LCP LAPEROS A130是日本宝理公司生产的一款高性能液晶聚合物(LCP)材料,以其卓越的机械性能、耐热性和加工性能在工程塑料领域占据...
MORE -
2026-03-04
Elastollan C60AW TPE:极端工况下的性能稳定之道
在工业制造领域,极端工况对材料性能提出了严苛挑战。Elastollan C60AW TPE作为一种高性能热塑性聚氨酯弹性体,凭借其独特的化学结构与工艺设计,在高温、高负荷、化学腐蚀等极端环境下展现...
MORE

- 手机:15913833437
- 关于我们 公司介绍
- 产品展示 PA66 索尔维TECHNYL PA6 索尔维TECHNYL 美国杜邦
- 新闻资讯 企业新闻
- 联系我们 联系方式 在线留言


